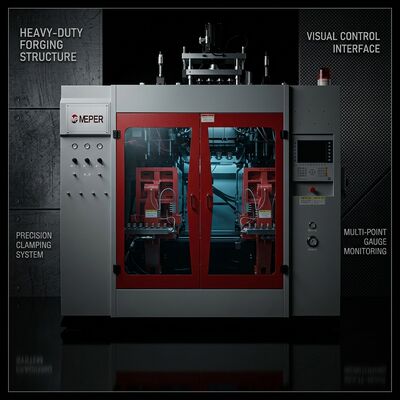
Bir şişenin yüzey kusurları neredeyse her zaman sıcaklıktan kaynaklanır.Kesim noktasında bulanık lekeler ve görünen kaynak hatları, tüm izleri dengesiz bir erimeye veya yanlış sıcaklıkta çalışan bir kafaya döndürür.Bu 10 litrelik HDPE makinesi tek bir başlık çıkış numarası yerine termal kontrol etrafında belirtilmiştir: 15.85 kW'da dört namlu bölgesi ve 10 kW'da üç bağımsız baş bölgesi artı 0.28 kW vida soğutma fanı, besleme boğazını sabit tutar.
Neden bölünme önemli: besleme bölümü, sıkıştırma bölümü ve ölçme bölümü 80 mm, 24: 1 vida her biri farklı bir iş yapar,Ve onları bir ayar noktasını paylaşmaya zorlamak, bir diğerini tatmin etmek için uzlaşmak anlamına gelir.Dört bölge ile, besleme bölümü köprüden kaçınmak için yeterince soğuk çalışır, sıkıştırma bölgesi kontrol edilen kesme ısıtma sağlar,ve ölçüm bölgesi Parison ihtiyaç tam erime sıcaklığı sağlamak için kesilmiştir.
Termal Kontrol Özellikleri
- Dört varil ısıtma bölgesi, toplam 15.85 kW:vida her bölümü bağımsız olarak ayarlanır böylece kesme ısısı ve iletkenlik ısısı birbirini gizlemek yerine dengelenir.
- Üç baş ısıtma bölgesi, 10 kW:Örtü kafası fıçıdan koparılmış, böylece Parison yüzey finişi erime geçmişini rahatsız etmeden ayarlanabilir.
- Vuruşlu soğutma fanı, 0,28 kW:Besin boğazı sıcaklığını sabit tutar, bu da katıların taşıma hızını ve dolayısıyla parison ağırlığını dengeler.
- Sabit 90 kg/saat HDPE çıkışı:Sürekli erime viskozitesi, her döngüde operatör tazminatından ziyade sabit bir parison uzunluğuna izin verir.
- Yüzey finişinin iyileştirilmesi:Doğru ölçüm sıcaklığı, erimiş sıvı çok soğukken ortaya çıkan bulanık bantları ve akış izlerini ortadan kaldırır.
- Kaynak hattı gücü:Parison sıcaklık eşitliği, 10 litrelik konteynerlerde dikiş sertliğini doğrudan belirler.
Teknik özellikler
| Parametreler | Spesifikasyon |
|---|
| Vuruşlu ısıtma bölgeleri | 4 bölge |
| Vuruş ısıtma gücü | 15.85 kW |
| Dondurucu fan gücü | 0.28 kW |
| Baş ısıtma bölgeleri | 3 bölge |
| Baş ısıtma gücü | 10 kW |
| Plastikleşme kapasitesi (HDPE) | 90 kg/saat |
| vida çapı | 80 mm |
| Vuruş L/D oranı | 24:1 |
| Ürünün maksimum hacmi | 10 litre |
| Toplam makine gücü | 80 kW |
Bölge verileri ile yüzey sorunlarını teşhis etmek
Bir şişe gövde boyunca dikey olarak giden akış hatları gösterdiğinde, normalde nedeni çok soğuk bir ölçüm bölgesi:Erimiş, esnek hafızayla kafana girer ve parison yüzeyi düşerken eşitsizce gerilir.Son namlu bölgesinde iki ila beş derecelik bir artış, baş sıcaklığı sabit tutulurken, başka hiçbir şeye dokunmadan sıklıkla çözülür.
Sıkıcı veya mat lekeler, erimiş maddenin karşısında soğuk olan bir kafa doğru yönlendiriyor ve bu da kafanın ısıtılmasının kendi üç bölgesi olduğu için,Bu, tüm fıçıyı aşırı ısıtmak ve süreçte reçineyi bozmaktansa bağımsız olarak düzeltilebilir.Bu ayrım, bölge kontrolü olan bir makine ile tek bir sıcaklık döngüsü olan bir makine arasındaki pratik fark.
Sıkça Sorulan Sorular
10 litrelik bir HDPE makinesinin kaç ısıtıcı bölgeye ihtiyacı var?
Dört varil bölgesi artı üç baş bölgesi, 1-10 litrelik karışık üretim için önerdiğimiz konfigürasyondur.Bu da sürekli olmayan parison ağırlığı ve zorlu parçalardaki yüzey kusurları olarak ortaya çıkıyor..
Başın neden ayrı bir sıcaklık kontrolüne ihtiyacı var?
Kafasının erime hacmi ve yüzey alanı var. Bu nedenle ısı kaybı profili tamamen farklıdır.Ayrı bölgeleri, tüp dağılım için daha sıcak çalışırken bile temiz bir yüzey veren sıcaklıkta kalır.
Değişimden nasıl bir çıkış istikrarı bekleyebilirim?
Besleme boğazı soğutulduğunda ve bölgeleri sabit durumdayken, bir vardiya boyunca parison ağırlık kayması, operatörlerin programcıyı her saat ayarlamadıkları kadar küçüktür.Bu istikrar, daha sonra eklerseniz otomatik ağırlık kontrolünü uygulanabilir kılar..


 Mesajınız 20-3.000 karakter arasında olmalıdır!